El control Siemens de referencia para centros de mecanizado de alto rendimiento. Arquitectura NCK + PLC integrados, HMI avanzado y la mayor flexibilidad de ciclos del mercado.
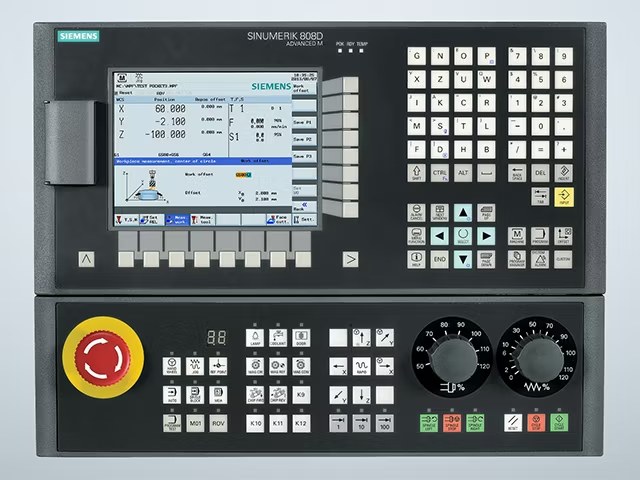
El panel Siemens combina la unidad de operación OP (Operator Panel) con la unidad de mando de máquina MCP (Machine Control Panel). La OP gestiona el HMI y el programa; la MCP controla los movimientos manuales y el ciclo de ejecución.
Pantalla principal del HMI SINUMERIK. Muestra posición de ejes, programa activo, parámetros y diagnóstico. En modelos recientes es táctil (PCU 50.5). Siempre activa aunque el NCK esté en alarma grave.
Ocho teclas en el lado derecho de la pantalla cuya función cambia según el menú activo. Son el mecanismo principal de navegación en el HMI Siemens: cada nivel de menú tiene su propio conjunto de softkeys verticales.
Ocho teclas en la parte inferior de la pantalla. Complementan a las verticales para sub-acciones del menú activo. La tecla >> expande el menú si hay más opciones disponibles.
Suministrado por el fabricante de la máquina. Contiene los selectores de modo de operación (JOG, MDA, AUTO), las teclas de eje, los pulsadores NC START / NC STOP, los overrides y el E-STOP. Su layout varía según el constructor de la máquina.
Letras A–Z, números 0–9 y caracteres especiales. Se usa para introducir datos en programas (modo EDIT), valores en tablas de offsets y en bloques MDA. Incluye tecla SPACE, DELETE (DEL) e INSERT (INS).
Potenciómetro o encoder rotativo para ajustar el porcentaje del avance F programado en tiempo real. Rango típico 0–150%. Al 100% = velocidad exacta del código. Esencial para la primera pasada de cualquier programa nuevo.
Ajusta la velocidad S en tiempo real, rango 50–120% habitualmente. No modifica el código del programa. Útil cuando hay vibración (reducir) o cuando el material admite mayor velocidad de corte (aumentar).
Lanza la ejecución del programa en modo AUTO, o ejecuta el bloque escrito en MDA. Activo solo cuando: servos habilitados, sin alarma activa, E-STOP liberado, y existe un programa seleccionado. En JOG inicia el ciclo de referencia.
Pausa la ejecución del programa. Los ejes se detienen, el husillo puede seguir girando según parámetro. Pulsar NC START para reanudar. No cancela el bloque activo; el programa puede continuar desde el punto de parada.
Seta roja de bloqueo. Desconecta inmediatamente todos los accionamientos (servos y husillo) y señaliza la alarma 3000 en el canal. Para recuperar: girar la seta para desbloquearla, después pulsar RESET en el HMI. Verificar que no hay daño ni colisión antes de reanudar.
MCP 483C — teclas de eje, overrides y modos de operación
OP010C con PCU 50.5 — pantalla táctil y teclado completo
El SINUMERIK 840D organiza la operación en modos seleccionables desde la MCP. Cada modo habilita un conjunto de funciones específicas. Entender cuándo y cómo usar cada uno es fundamental para una operación eficiente y segura.
Permite mover los ejes manualmente pulsando las teclas de eje o girando el volante manual.
+X, -Y, etc.) y mantener pulsada para movimiento continuoRAPID activo: movimiento a velocidad de posicionamiento rápidoLa primera operación al encender la máquina en sistemas con encoders incrementales. Define el cero máquina.
JOG → activar REF POINT+Z (herramienta sube, seguro)+X e +Y (y demás ejes)Equivalente al MDI de FANUC. Permite ejecutar bloques individuales o pequeñas secuencias sin crear un programa en memoria.
G00 X100 Y50 Z10NC START para ejecutarNOTA: Siemens llama a este modo "MDA" no "MDI" — es una diferencia de nomenclatura importante.
Assecuta el programa MPF/SPF seleccionado de forma automática y continua.
AUTONC START para lanzar la ejecuciónModo especial que permite crear o modificar un programa grabando posiciones reales alcanzadas manualmente.
Permite reposicionar los ejes a la trayectoria del programa tras una interrupción (NC STOP + JOG manual).
| Área HMI | Cómo acceder | Contenido principal |
|---|---|---|
| MACHINE | Tecla MACHINE (ó menú raíz → MACHINE) | Posición de ejes, modo activo, estado del programa, override actual |
| PROGRAM | Tecla PROGRAM en OP ó softkey PROGRAM | Gestor de programas MPF/SPF, editor de código, simulación gráfica |
| PARAMETER | Softkey PARAMETER en menú raíz | Utensile (D), offsets de trabajo (G54–G599), datos de ajuste |
| OFFSET | PARAMETER → Tool / Work Offset | Correcciones de longitud y radio de herramienta, ceros de pieza |
| DIAGNOSIS | Softkey DIAGNOSIS en menú raíz | Lista de alarmas activas, señales PLC, service display, log del NCK |
| CUSTOM | Varía según configuración OEM | Funciones específicas del fabricante de la máquina (mantenimiento, opciones) |
Esperar al arranque completo del PCU (aprox. 60–90 segundos). El HMI muestra la pantalla de inicio SINUMERIK.
Girar la seta roja hasta que salte. Pulsar RESET en la OP para limpiar la alarma 3000.
Modo JOG → REF POINT → pulsar +Z primero, luego +X, +Y y demás ejes. Esperar confirmación visual en pantalla.
Ir a PARAMETER → Tool y comprobar que los datos de herramienta (longitud, radio) son correctos. Revisar el offset de trabajo activo (G54).
Navegar al directorio MPF correspondiente, seleccionar el programa y verificar que es la versión correcta (fecha de modificación).
Activar Single Block desde la MCP. Cambiar a modo AUTO y pulsar NC START para ejecutar bloque a bloque, verificando cada movimiento.
La pantalla del 840D muestra el estado completo del CNC en todo momento. La navegación se realiza a través de los softkeys verticales y horizontales que rodean la pantalla. Conocer la estructura de menús permite acceder a cualquier función en menos de 3 pulsaciones.
Vista principal de operación. Muestra en tiempo real:
MPF — Main Program Files: programas principales, organizados en directoriosSPF — Sub Program Files: subprogramas y ciclos de usuarioTool — Datos de herramienta: longitud (L), radio (R), tipo. Número D = filo de corteWork Offset — Offsets de pieza G54–G599 (Siemens permite hasta 600 ceros de pieza)Setting data — Datos de ajuste (límites de velocidad, parámetros de ciclo)R params — Variables R (R0–R299) para macros y ciclos de usuarioAlarm — Lista de alarmas activas con número, texto y fuente (NCK/PLC/HMI/Drive)Drive — Condizione de los drives SINAMICS: corriente, tensión, temperaturaPLC status — Visualización de señales I/O del PLC SIMATIC S7-300/1500 integradoLogbook — Registro histórico de alarmas con fecha y horaService display — Condizione interno del NCK: errores de seguimiento, datos de interpolaciónEl 840D tiene cuatro subsistemas que generan alarmas independientes:
Cada alarma indica su fuente: las NCK empiezan por 1/2/10/25, las PLC por 7, las Drive por 38.
La línea superior de la pantalla siempre muestra el estado crítico:
El SINUMERIK 840D usa el lenguaje de programación basado en DIN 66025 / ISO 6983, similar a FANUC pero con diferencias importantes: llamada de herramienta con D (filo), compensación de longitud sin G43, arcos con CR= en lugar de R, y una biblioteca de ciclos propia muy completa.
; Los programas SINUMERIK empiezan con %_N_ y terminan en _MPF (programa principal) ; o _SPF (subprograma). El comentario usa punto y coma ";" %_N_PIEZA_001_MPF ; Cabecera de programa — línea de comentario N10 G17 G71 G90 G94 ; Plano XY, mm, absoluto, mm/min N20 G54 ; Origen de trabajo G54 N30 T1 M6 ; Cambio a herramienta 1 (fresa Ø12) N40 G0 G90 G54 X0 Y0 D1 ; Posición inicio + activar filo D1 (longitud) N50 S2500 M3 M8 ; Mandrino 2500rpm CW, refrigerante ON N60 G0 Z5 ; Bajar a plano aproximación N70 G1 Z-10 F300 ; Bajada de trabajo N80 G1 X100 Y50 ; Movimiento lineal N90 G2 X150 Y0 CR=50 ; Arco horario CW con radio CR=50 ; Alternativa con I,J: G2 X150 Y0 I50 J0 N100 G0 Z50 M9 ; Subir, cortar refrigerante N110 M5 ; Parar husillo N120 M30 ; Fin de programa
| Función | FANUC | SINUMERIK 840D | Notas |
|---|---|---|---|
| Llamada herramienta | T1 M6 + G43 H1 | T1 M6 + D1 | En Siemens D = número de filo. Sin G43. |
| Arco con radio | G2 X50 Y0 R25 | G2 X50 Y0 CR=25 | Siemens usa CR= (Circle Radius) |
| Comentarios | ; o ( texto ) | ; texto | Solo punto y coma en Siemens |
| Traslación origen | G92 / G52 | TRANS / ATRANS | TRANS absoluto, ATRANS aditivo |
| Rotación | No estándar | ROT / AROT | Rotar el sistema de coordenadas de trabajo |
| Espejo | Parámetro | MIRROR / AMIRROR | Reflejo respecto a eje o punto |
| Escala | No estándar | SCALE / ASCALE | Escalar coordenadas programadas |
| Mensaje operario | M198 / macro | MSG("texto") | Muestra mensaje en pantalla del HMI |
| Fin programa | M30 | M30 | Igual — rebobina y vuelve al inicio |
| Ciclo de taladrado | G83 / G81 | CYCLE81 / CYCLE83 | Ciclos con nombre en lugar de G-code |
| Ciclo | Función | Parámetros principales |
|---|---|---|
| CYCLE81 | Taladrado simple | RTP (plano retroceso), RFP (plano referencia), SDIS (dist. seguridad), DP (prof. final) |
| CYCLE83 | Taladrado profundo (peck) | Como CYCLE81 + DPR (profundidad 1ª pasada), DTB (tiempo espera fondo) |
| CYCLE84 | Roscado rígido (tapping) | RTP, RFP, SDIS, DP, DPR, DTB, SDR (velocidad retorno), SDAC (M3/M4) |
| CYCLE85 | Mandrinado (con avance de retorno) | RTP, RFP, SDIS, DP, DTB, FFR (avance trabajo), RFF (avance retorno) |
| CYCLE86 | Mandrinado fino (parada husillo orientado) | Como CYCLE85 + SDIR (dirección husillo), POSANG (ángulo orientación) |
| POCKET3 | Fresado de cajera rectangular | RTP, RFP, SDIS, DP, LENG (largo), WID (ancho), CRAD (radio esquina), PA (X inicio), PO (Y inicio), STA (ángulo), MID (prof. pasada), FAL (sobre material lateral), FALD (sobre material fondo), FFP1 (avance fresar), FFD (avance profundizar) |
| POCKET4 | Fresado de cajera circular | Como POCKET3 + PRAD (radio cajera) |
| CYCLE76 | Rectángulo exterior (saliente) | Parámetros similares a POCKET3 pero para mecanizar un saliente |
| CYCLE77 | Círculo exterior (saliente circular) | Similar a POCKET4 pero mecaniza el exterior |
| LONGHOLE | Ranura alargada | RTP, RFP, SDIS, DP, LENG (longitud ranura), CPA/CPO (centro), STA (ángulo), MID, FAL, FFP1, FFD |
| SLOT1 | Ranura circular (en un arco) | Para ranuras en disposición circular o en arco |
%_N_EJEMPLO_CICLOS_MPF N10 G17 G71 G90 G94 G54 N20 T1 M6 ; Broca Ø10 N30 G0 X30 Y30 D1 N40 S1500 M3 M8 N50 ; === Taladrado profundo en 4 posiciones === N60 CYCLE83(5, 0, 2, -30, , 8, 0, 0, 0, 1, 0, 1) ; Peck: RTP=5, RFP=0, SDIS=2, DP=-30, DPR=8 N70 X30 Y30 ; Posición 1 → ejecuta ciclo N80 X70 Y30 ; Posición 2 N90 X70 Y70 ; Posición 3 N100 X30 Y70 ; Posición 4 N110 G0 Z50 M9 N120 T2 M6 ; Fresa Ø16 para cajera N130 G0 X50 Y50 D1 N140 S2000 M3 M8 N150 ; === Cajera rectangular centrada en X50,Y50 === N160 POCKET3(5, 0, 2, -15, 80, 60, 5, 50, 50, 0, 5, 0.2, 0.1, 300, 150, 11, 41, 1) ; RTP=5, RFP=0, SDIS=2, DP=-15, LENG=80, WID=60, CRAD=5, PA=50, PO=50, ; STA=0, MID=5, FAL=0.2, FALD=0.1, FFP1=300, FFD=150 N170 G0 Z50 M9 N180 M5 N190 M30
; Trasladar el origen 50mm en X y 25mm en Y TRANS X50 Y25 ; Traslación absoluta respecto a G54 ; Ahora todas las coordenadas se miden desde el nuevo origen ; Rotar el sistema 45 grados en el plano XY ROT RPL=45 ; Rotación del plano de trabajo 45° ; Espejar respecto al eje Y (invertir X) MIRROR X0 ; Reflejo del eje X ; Escalar — reducir al 50% SCALE X0.5 Y0.5 ; Escala al 50% en X e Y ; Para cancelar TODAS las transformaciones activas: TRANS ; Sin parámetros = cancelar traslación ROT ; Sin parámetros = cancelar rotación G54 ; Volver al origen de pieza original
El sistema de alarmas del 840D está organizado por rangos numéricos que identifican el subsistema origen. Siempre ir a DIAGNOSIS → Alarm para ver las alarmas activas y su origen exacto. El logbook guarda el historial completo.
Generadas por el núcleo de control numérico (NCK). Incluyen errores de interpolación, límites de software, errores de encoder, problemas de seguimiento de posición y fallos del kernel de control.
Generadas por la lógica del PLC SIMATIC integrado — programado por el fabricante de la máquina. Incluyen fallos de seguridad, estados de periféricos, puertas abiertas, presostatos, etc. Su descripción la define el OEM.
Generadas por la interfaz de usuario (PCU). Incluyen errores de comunicación entre PCU y NCK, problemas de red, errores del disco duro y fallos del software de interfaz.
Generadas por los accionamientos SINAMICS S120 o SIMODRIVE 611. Incluyen sobrecorriente, sobretensión, sobretemperatura, errores de encoder de motor y problemas de comunicación DRIVE-CLiQ.
| Código | Descripción | Severidad | Causa probabile | Soluzione |
|---|---|---|---|---|
| 3000 | E-STOP canal activo | Crítica | E-STOP pulsado o contacto de seguridad abierto en cadena | Desenclavarlo y pulsar RESET. Verificar contactos de la cadena de seguridad. |
| 10630 | Utensile no encontrada en la tabla | Baja | Se llama T-número que no existe en la tabla de herramientas | Verificar que la herramienta está dada de alta en PARAMETER → Tool |
| 14009 | Error en la gestión de herramientas | Media | Conflicto en la base de datos de herramientas o vida útil agotada | Revisar estado de herramienta. Resetear vida útil o sustituir herramienta. |
| 20050 | Error comunicación NCK-PLC | Crítica | Fallo en la comunicación interna entre el NCK y el PLC integrado | Reinicio completo del sistema. Si persiste, revisar batería del NCK y hardware PCU. |
| 25001 | Velocità de eje sobrepasada | Crítica | El eje ha superado la velocidad máxima configurada en parámetros MD | Revisar avances F y velocidades S del programa. Verificar parámetros de máxima velocidad. |
| 25020 | Error de seguimiento — posición (contour monitoring) | Crítica | El eje no sigue el perfil programado dentro de la tolerancia. Motor bloqueado, carga excesiva o servo mal ajustado. | Verificar que el eje mueve libremente. Revisar accionamiento. Comprobar KV (parámetro de ganancia). |
| 25040 | Error de encoder — señal fuera de tolerancia | Crítica | Señal del encoder defectuosa: cable dañado, conector DRIVE-CLiQ suelto o encoder averiado | Revisar cable DRIVE-CLiQ (conector X202). Sustituir encoder si la señal falla en diagnóstico. |
| 25050 | Límite software positivo superado | Media | El eje ha alcanzado el límite de recorrido positivo definido en parámetros | Mover en JOG en sentido negativo. Pulsar RESET. Verificar valor del límite si es recurrente. |
| 25051 | Límite software negativo superado | Media | El eje ha alcanzado el límite de recorrido negativo | Mover en JOG en sentido positivo. Pulsar RESET. |
| 26000 | Error de referencia — punto de referencia no válido | Media | La máquina no ha completado correctamente el ciclo de referencia | Realizar referencia de nuevo. Con encoders absolutos, verificar batería del encoder. |
| 27001 | Límite de recorrido por software sobrepasado (zona segura) | Crítica | Función DCS (Dynamic Collision Sensing) ha detectado zona prohibida | Mover el eje fuera de la zona. Revisar configuración de zonas seguras en DIAGNOSIS → DCS. |
| 380500 | SINAMICS: Sobrecorriente en el accionamiento | Crítica | Corriente de motor excede el límite. Posibles causas: colisión, bloqueo mecánico, fallo de IGBT en el inversor | Verificar libre movimiento. Si el eje está bloqueado mecánicamente, resolver antes de reiniciar. Revisar el inversor. |
| 380600 | SINAMICS: Sobretensión en circuito intermedio (DC link) | Crítica | La tensión del bus DC supera el límite. Frecuente en frenadas bruscas o fallo de resistencia de frenado | Verificar resistencia de frenado o módulo de frenado. Reducir aceleración/deceleración. Comprobar alimentación de red. |
| 381000 | SINAMICS: Sobretemperatura del motor | Crítica | Temperatura del motor supera el límite (sensor KTY o termopar). Ciclo de trabajo excesivo, ventilación deficiente | Dejar enfriar. Verificar ventilador del motor. Revisar ciclo de trabajo (duty cycle). |
| 381200 | SINAMICS: Sobretemperatura del inversor (modulo Power) | Crítica | Temperatura del módulo de potencia excede el límite. Filtros del armario sucios, ventilador parado | Limpiar filtros del armario eléctrico. Verificar ventiladores internos del armario. |
| 394001 | SINAMICS: Error comunicación DRIVE-CLiQ | Crítica | Fallo en el bus de comunicación DRIVE-CLiQ entre el Control Unit y los Motor Modules | Revisar cables DRIVE-CLiQ. Verificar conexiones en el armario. Puede ser interferencia electromagnética. |
| 700000 | PLC: Parada general de máquina (definida por OEM) | Crítica | El PLC ha activado una parada de programa por condición de seguridad (varía según fabricante de máquina) | Consultar documentación del fabricante de la máquina. Ver señales PLC en DIAGNOSIS → PLC status. |
| 700100 | PLC: Puerta de seguridad abierta | Media | Puerta de protección abierta durante operación automática | Cerrar la puerta. Verificar contacto del interruptor de seguridad. |
| 700200 | PLC: Presión de refrigerante insuficiente | Baja | Presostato del sistema de refrigerante detecta presión baja | Verificar nivel de taladrina. Revisar bomba y filtros del sistema de refrigeración. |
| 700300 | PLC: Cambiador de herramienta en posición incorrecta | Media | El cambiador automático de herramientas (ATC) no ha completado el ciclo | Verificar posición del brazo del ATC. Revisar sensores de posición. Ver manual del cambiador. |
| 700400 | PLC: Nivel de lubricante bajo | Baja | Sensor de nivel del depósito de lubricación de guías detecta nivel mínimo | Rellenar el depósito de lubricante con el tipo especificado. Verificar el sistema de lubricación. |
| 700500 | PLC: Sobrecarga del husillo (PLC) | Media | El PLC ha detectado sobrecarga del husillo por potencia o corriente excesiva | Reducir S-override. Revisar herramienta y condiciones de corte. Verificar el programa. |
| 400100 | NCK: Batería del NCK baja | Baja | Tensión de la batería tampón del NCK inferior a 3V. Riesgo de pérdida de parámetros | Sustituir batería con el CNC encendido. Batería litio 3,6V tipo ER6 o similar según modelo. |
| 400200 | NCK: Error en la memoria SRAM | Crítica | Fallo en la memoria no volátil del NCK. Puede indicar batería agotada o hardware dañado | Cambiar batería. Si persiste, restaurar backup de parámetros. Posible sustitución del módulo NCK. |
El sistema puede mostrar varias alarmas simultáneamente. La alarma con el número más bajo suele ser el origen del problema; las demás son consecuencia.
Esto indica qué subsistema investigar. Una alarma de drive (38xxxx) no se resuelve mirando el programa CNC — hay que ir al armario de accionamientos.
DIAGNOSIS → Logbook muestra el historial de alarmas con fecha y hora. ¿Es la primera vez que ocurre? ¿Es recurrente? ¿Aparece siempre en la misma operación del programa?
Ver el estado de cada eje: corriente, tensión DC link, temperatura. Comparar con los valores nominales. Los accionamientos SINAMICS también tienen LEDs de diagnóstico en el armario.
Ver las señales I/O del PLC. El fabricante de la máquina debe documentar qué señal corresponde a qué función. Señal 0 cuando debería ser 1 = contacto abierto (sensor, relé, interruptor).
Fotografiar la pantalla de alarma, la pantalla de diagnóstico de drive y el estado del PLC. Facilita enormemente el diagnóstico remoto. El servicio técnico puede resolver el 80% de los problemas remotamente con esta información.
Reparamos controles Siemens SINUMERIK 840D / 828D — diagnóstico remoto en 24h, recambios originales y servicio a domicilio en toda España.
Progettata per officine indipendenti e piccole aziende industriali. Controlla la tua macchina, flotta veicoli, carriponte e attrezzature — tutto da mobile o PC, senza complicazioni.